汽车配件研发阶段的手板打样,很多采购和结构工程师都碰到过同一个情况:图纸都确认了,手板厂那边迟迟交不出来,整车厂的节点一等再等。超期的原因,其实大多不在加工本身,而在流程安排上。在深圳做了十几年手板,我们把这套压时间的经验拆开讲讲。
不少手板厂接单后先排编程,碰上CNC机台满负荷就得等;图纸有一点含糊的地方,又要跟客户来回确认,一来一回三五天就没了,采购催得急,两边都累。宏晶佳的做法是接单当天做图纸评审,孔位公差、装夹基准、表面要求一次问清楚,编程和备料并行走,光这一步就能省下至少一天。
汽车配件手板常见的是ABS、PC和铝合金件。外观壳体类走CNC加工,精度稳定在±0.05mm;格栅、复杂内腔这类结构,先做3D打印SLA验证装配,再决定要不要上机台。两条线同时跑,交期自然压得下来。
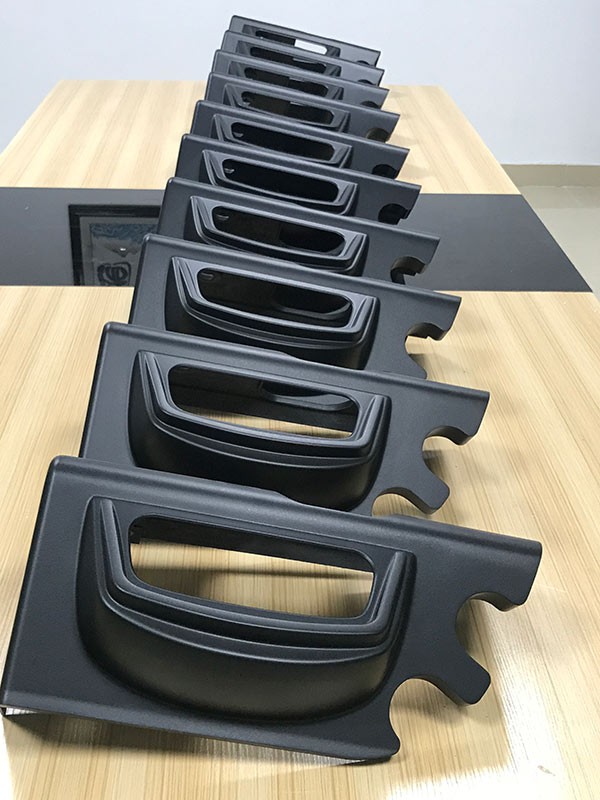
手板加工出来不是直接装箱的事。尺寸要按图纸逐项量,卡尺、三坐标都得上,关键配合位单独出报告。之前接过一个仪表台支架的单,孔位装夹偏了0.1mm,检验环节当场拦下,重新补做一件,没让问题流到客户手里。手板是给研发做验证用的,尺寸不对,后面的装配验证全白搭,这一步真省不得,返工的时间比检验花的时间多得多。
上个月,龙华一家做车载充电模块的客户,五天后要送样到主机厂做样件评审,原合作的厂家报十天,来不及了。我们接单当晚就排编程,第二天上午材料到位,CNC加工分两班倒,中间喷底漆不停机。第六天客户拿到三套面板手板,装配一次到位,顺利过了评审,主机厂那边对样件的手感也点了头。后来这个客户的季度打样单基本都转了过来。
手板打样赶工期,不是靠加班硬堆,而是靠图纸评审、备料、编程、加工这条链路不卡壳。宏晶佳手板(深圳宏鑫佳模具)常年接汽车配件、家电、机器人类的打样订单,CNC加工、3D打印、复模都在厂内完成。手头有打样时间压力的朋友,可以直接把图纸发过来评估,深圳手板厂同城当天可上门对图。